细长轴机械加工 机床功能部件如何让加工更轻松
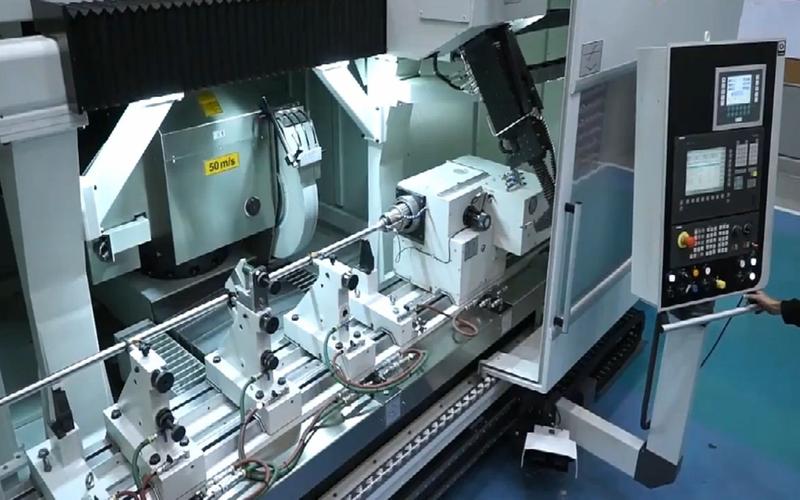
在机械加工领域,细长轴一直被视为典型的难加工零件。其长径比大、刚性差,在切削力、切削热和振动的作用下,极易产生弯曲变形、锥度、鼓形和竹节形等缺陷,对加工精度和表面质量造成严重影响。随着现代机床功能部件的不断升级与优化,细长轴加工正变得前所未有的轻松。
一、细长轴加工的难点
细长轴通常指长径比大于20的轴类零件,如光杠、丝杠、纺织机械中的锭杆等。加工难点主要体现在:
- 刚性不足:工件在切削力作用下产生弹性变形,导致让刀和振动。
- 热变形大:连续切削产生的热量使工件伸长,加剧弯曲。
- 装夹困难:传统卡盘-顶尖装夹易造成过定位或夹紧变形。
- 刀具磨损快:振动加速刀具磨损,影响表面质量。
二、机床功能部件是关键
要解决上述难题,机床的功能部件起着决定性作用。以下是几类核心功能部件及其作用:
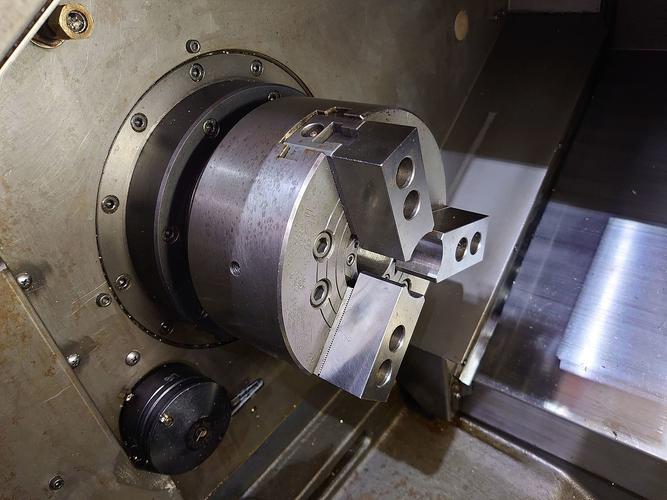
1. 高刚性主轴单元
主轴是机床的“心脏”。现代细长轴加工机床普遍采用高刚性、高回转精度的电主轴或精密角接触轴承主轴。其优势包括:
- 径向和轴向刚度高,减少切削振动;
- 回转精度可达微米级,保证工件圆度;
- 宽调速范围,适应不同材料与刀具。
2. 跟刀架与中心架
跟刀架是细长轴加工中不可或缺的附件。它安装在刀架或拖板上,随刀具移动,实时支撑工件。功能特点:
- 三点支撑:上下两个硬质合金或尼龙支撑爪接触工件,抵消径向切削力;
- 可调预紧:根据工件直径精确调整支撑间隙,减少让刀;
- 减振设计:部分跟刀架自带阻尼装置,抑制颤振。
中心架则用于长轴分段支撑,常与跟刀架配合使用。
3. 高性能尾座与活顶尖
尾座提供轴向支撑,活顶尖随工件旋转,减少摩擦。现代功能部件改进包括:
- 可调预紧顶尖:消除轴向间隙,提高刚性;
- 液压尾座:恒力顶紧,避免工件弯曲;
- 高精度轴承:保证顶尖跳动在0.005mm以内。
4. 直线滚动导轨与滚珠丝杠
进给系统的刚性和精度直接影响细长轴的车削质量。直线滚动导轨摩擦系数小、动静摩擦差小,可消除爬行;滚珠丝杠传动效率高、反向间隙小,配合预拉伸结构,确保刀具移动平稳、定位准确。
5. 数控系统与伺服驱动
现代数控系统具备多项辅助功能:
- 恒线速切削:保证表面一致性;
- 刀具补偿:实时修正让刀量;
- 振动抑制:通过伺服参数优化抑制颤振;
- 自适应控制:根据切削力调整进给,防止变形。
6. 高压冷却与排屑装置
切削热是细长轴变形的主因之一。高压冷却系统将切削液精准喷射到切削区,快速散热并冲走切屑。配合内冷刀具,可显著降低热变形。
三、功能部件协同:让加工变轻松
当上述功能部件集成于一台机床上,细长轴加工变得轻松高效。示例过程:
- 工件一端卡盘夹紧,另一端活顶尖支撑;
- 跟刀架随刀具移动,实时支撑;
- 高压冷却降低温度;
- 数控系统控制恒线速与进给;
- 直线导轨保证运动平稳。
结果:圆度≤0.01mm,圆柱度≤0.02/1000mm,表面粗糙度Ra≤1.6μm,甚至可达Ra0.8μm。加工效率提升30%以上。
四、
细长轴加工不再依赖操作者“手艺”,而是靠机床功能部件的科技实力。高刚性主轴、跟刀架、精密尾座、滚动导轨、数控系统与高压冷却等部件各司其职,协同作战,使细长轴加工从“头疼”变为“轻松”。选择功能完备的机床,就是选择轻松、高效与高精度。正如行内所言:机床功能好,加工产品就是轻松!
如若转载,请注明出处:http://www.tengchuangkj.com/product/15.html
更新时间:2026-10-24 16:54:50